- Ej lagervara
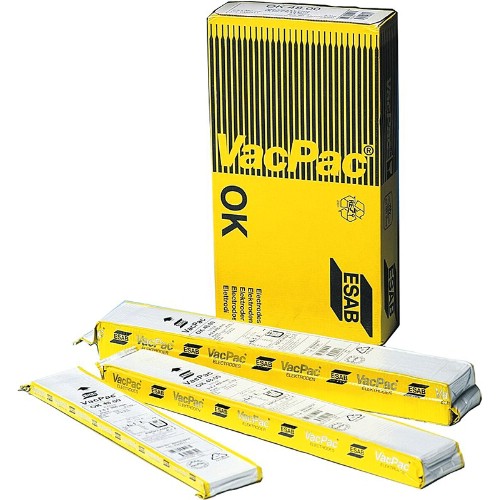
Gjutjärnselektrod ESAB
OK 92.18 Typ Basisk
Nickelelektrod för professionell svetsning av gråjärn, segjärn och aducergjutgods. Elektroden är särskilt lämplig för reparationer och utfyllning av gjutfel samt ger ett svetsgods med god maskinbearbetbarhet.
För ett kvalitativt och hållbart resultat ska eventuell gjuthud, smuts och oljerester avlägsnas noggrant från fogytan före svetsning. Vid svetsning av tjockväggigt gjutjärn rekommenderas förvärmning till 150–300 °C.
För att minska risken för krympsprickor och säkerställa en stabil svetsprocess rekommenderas följande arbetsmetod:
- Svetsa i korta etapper, exempelvis med block- eller bakstegssvetsning.
- Utför lätt smidning mellan strängläggningarna för att reducera krympspänningar.
- Låt godset svalna långsamt efter avslutad svetsning.
- Vid kallsvetsning används lägsta möjliga svetsström och minsta lämpliga elektroddiameter, anpassat efter grundmaterialets tjocklek.
- Begränsa uppsmältningen av grundmaterialet genom att rikta bågen främst mot smältan och i mindre utsträckning mot fogkanterna, utan att försämra bindningen.
Strömart:
DC+, AC, tomgångsspänning (OCV) 50 V
Elektrodklass:
SFA/AWS A5.15: ENi-CI
EN ISO 1071: E C Ni-Cl 3
Typiska värden för helsvetsgods
Kemisk sammansättning, %:
C: 0,9
Si: 0,7
Mn: 0,6
Fe: 3,5
Ni: >92
Mekaniska värden:
Sträckgräns (Rp0,2): 300 MPa
Förlängning (A5): 6 %
Hårdhet (HB): 150
Godkännande:
Sepros: UNA 409820