Specialelektroder

7 Produkter

Sortering:

Filtrera

Lagerlagda produkter (4 av 7)

Beställningsvaror (3 av 7)

Elektrod ESAB OK 94.25 Typ Basisk

Denna tennbronselektrod är utvecklad för professionell och tillförlitlig svetsning av koppar och kopparlegeringar, särskilt tennbrons. Elektroden lämpar sig även för påsvetsning av korrosionsbeständiga ytskikt på stål samt för mindre reparationssvetsningar i gjutjärn.

För bästa resultat vid svetsning av kopparlegeringar bör arbetsstycket förvärmas till cirka 300 °C, vilket underlättar uppsmältningen av fogytorna. Vid arbete med större komponenter rekommenderas kontinuerlig värmetillförsel för att säkerställa jämn temperatur och hög svetskvalitet. Elektroden ska hållas vinkelrätt mot arbetsstycket och användas med kort ljusbåge utan pendling.

  • Användningsområden: Svetsning av koppar, kopparlegeringar och tennbrons
  • Ytbeläggning: Påsvetsning av korrosionsbeständiga ytskikt på stål
  • Reparation: Lämplig för mindre svetsreparationer av gjutjärn
  • Rekommenderad förvärmning: Cirka 300 °C vid svetsning av kopparlegeringar
  • Svetsmetod: Kort ljusbåge, utan pendling och med elektroden vinkelrätt mot arbetsstycket

Strömart:
DC+

Elektrodklass:
DIN 1733: EL-CuSn7

Typiska värden för helsvetsgods

Kemisk sammansättning (%):

  • Mangan (Mn): < 0,5
  • Fosfor (P): < 0,1
  • Koppar (Cu): 92,5
  • Tenn (Sn): 6,68
  • Järn (Fe): < 0,2

Mekaniska egenskaper:

  • Sträckgräns: 235 MPa
  • Brottgräns: 330–390 MPa
  • Förlängning (A4): 25 %
  • Förlängning (A5): 25 %
  • Hårdhet, obehandlad: 95 HB
  • Bearbetningsbarhet: Bra

Slagseghet, KV:

  • Provningstemperatur: +20 °C / 0 °C
  • Slagseghetsvärde: 25 J / 20 J

Godkännande:

  • Sepros UNA 272581

  • Ej lagervara
   

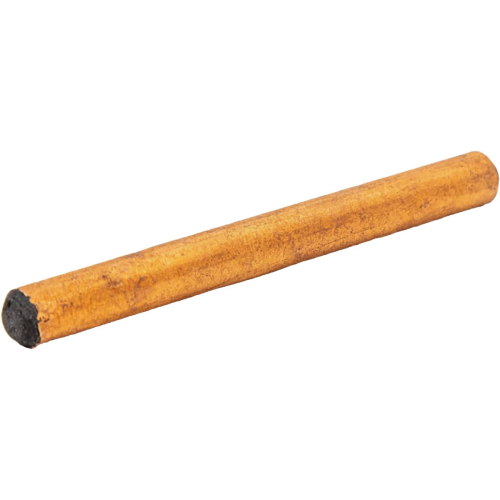
Mejselektrod ESAB OK 21.03

OK 21.03 är en effektiv elektrod för bågmejsling och håltagning i samtliga ståltyper, gjutjärn och de flesta övriga metaller, med undantag för ren koppar. Elektrodhöljet utvecklar ett kraftigt gastryck som effektivt avlägsnar smält material framför ljusbågen, vilket ger en noggrann och tillförlitlig bearbetning.

Tillämpningar:

  • Lämplig för bågmejsling på plats där utrustning för kolbågsmejsling är opraktisk eller inte tillgänglig.
  • Effektiv vid fogberedning inför reparation av gjutjärn. Elektroden torkar ur och bränner bort föroreningar och grafit från ytan, vilket minskar risken för sprickbildning och porer vid efterföljande svetsning.
  • Passar även för bågmejsling i manganstål.
  • Ger en flexibel och praktisk lösning för både spårmejsling, skärning och håltagning.

Svetsström:

  • Likström (DC) eller växelström (AC)
  • Rekommenderad tomgångsspänning: minst 70 V

Procedur:

  • Vid bågmejsling ansluts elektroden normalt till likström, minuspol, eller till växelström.
  • Vid skärning och håltagning rekommenderas likström med elektroden ansluten till pluspol.
  • Tänd ljusbågen genom att hålla elektroden vinkelrätt mot arbetsstycket. Luta därefter elektroden cirka 15–20° i förhållande till arbetsstycket och för den framåt med jämn rörelse.
  • Rekommenderad bågmejslingshastighet är 100–150 cm per minut, beroende på arbetsstyckets tjocklek.
  • För djupare spår upprepas proceduren tills önskat djup har uppnåtts.
  • Vid håltagning hålls elektroden vertikalt. Tänd ljusbågen och för ner elektroden tills materialet har genombrutits. Hålet kan vid behov förstoras genom att föra elektroden upp och ner med en sågrörelse.

Arbetsmiljö och säkerhet:

  • Vid användning av OK 21.03 inomhus krävs god ventilation eller effektivt rökutsug för en trygg och säker arbetsmiljö.

  • Ej lagervara
   

Svetstråd ESAB OK Autrod 19.40

Aluminiumbronselektrod för gasmetallbågsvetsning, utvecklad för applikationer som ställer höga krav på hållfasthet, slitstyrka och korrosionsbeständighet. Legeringen erbjuder mycket god motståndskraft i saltvattenmiljöer och är därför särskilt väl lämpad för marina och korrosionsutsatta konstruktioner.

Elektroden används bland annat för reparation av propellermaterial, påsvetsning av stålytor där lokalt förbättrat korrosionsskydd efterfrågas samt skarvsvetsning mellan stål och svetsbara kopparlegeringar. Den är även lämplig för skarvsvetsning och påsvetsning av valsade och gjutna aluminiumbronslegeringar.

  • Hög hållfasthet för slitstarka och pålitliga svetsförband.
  • God slitstyrka för komponenter som utsätts för mekanisk belastning.
  • Mycket god korrosionsbeständighet, särskilt i saltvatten och marina miljöer.
  • Flexibel användning vid reparation, påsvetsning och skarvsvetsning av flera materialkombinationer.

Vid svetsning av brons i stumfogar rekommenderas fasning av godset vid godstjocklekar över 5–6 mm. Vertikalsvetsning kan utföras i begränsad omfattning. Vid svetsning av kopparlegeringar ska arbetsstycket förvärmas. För större godstjocklekar krävs en högre och kontinuerlig värmetillförsel för att säkerställa effektiv uppsmältning av fogytorna.

Skyddsgas:
Ar, Ar/He-blandningar eller He (I1–I3)

Strömart:
DC+

Elektrodklass:
SFA/AWS A5.7: ERCuAl-A1
EN 14640: S Cu 6100 (CuAl8)

Typiska värden för helsvetsgods

Kemisk sammansättning, %:
Si: <0,1, Mn: <0,5, Al: 7,8, Fe: <0,5, Cu: bal.

Mekaniska värden:

  • Sträckgräns: 175 MPa
  • Brottgräns: 420 MPa
  • Förlängning (A4): 40 %
  • Förlängning (A5): 40 %
  • Hårdhet, obehandlat: 126 HV

Slagseghet, KV:

  • Provningstemperatur: +20 °C
  • Slagseghetsvärde: 70 J

Godkännanden:

  • Ej lagervara